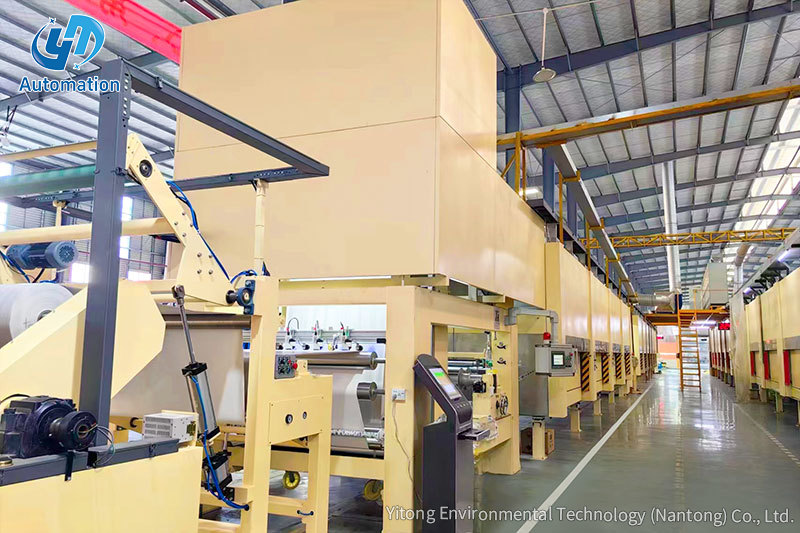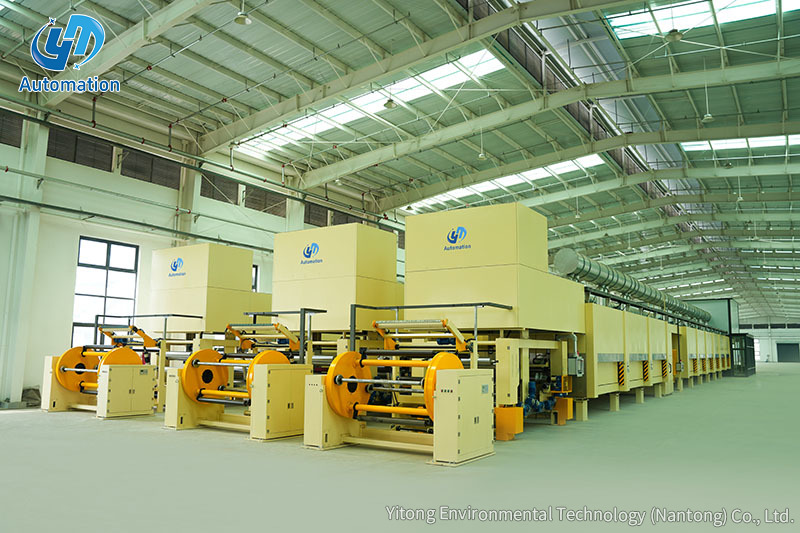
No final de muitas linhas de papel decorativo impregnado, um problema se esconde à vista. O desenrolador alimenta de forma limpa, a estação de impregnação aplica a resina uniformemente e a seção de secagem mantém uma curva de temperatura estável. Em seguida, o cortador síncrono termina seu ciclo e as folhas acabadas chegam ao ponto de empilhamento mais rápido do que uma equipe manual consegue realizar. A velocidade da linha impressa na placa de identificação da máquina não é mais a velocidade real de produção. A estação de empilhamento tornou-se o gargalo e cada minuto perdido há capacidade que a linha nunca poderá recuperar. Para fábricas que processam papel base decorativo industrial, a decisão de automatizar esta estação é uma decisão sobre a produção real, não sobre conveniência.
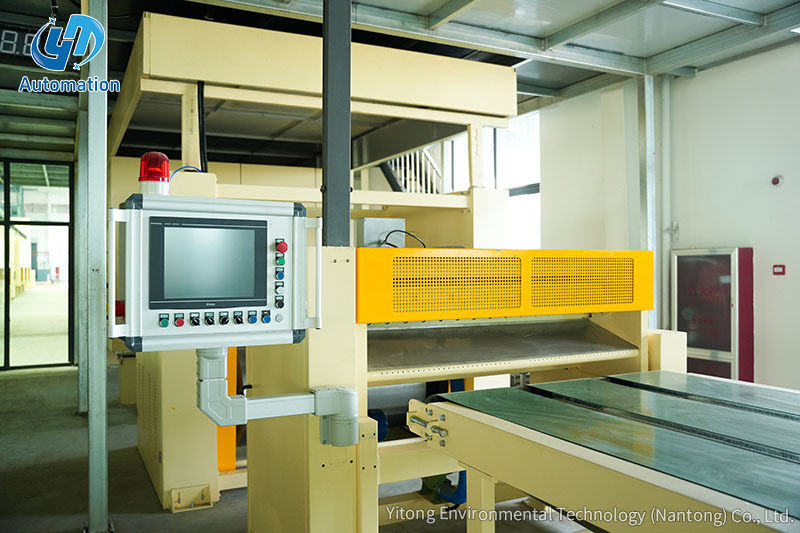
Uma estação de empilhamento automatizada recebe folhas cortadas do cortador ou da última seção do transportador, alinha cada folha contra bordas de referência fixas e coloca cada folha em uma plataforma elevatória que desce automaticamente à medida que a pilha cresce. Todo o ciclo se repete sem ação contínua do operador, razão pela qual a estação é melhor compreendida como um substituto mecânico para o trabalho manual mais lento da linha. Uma estação bem projetada executa cinco etapas em uma sequência fixa:
Estações deste tipo são utilizadas em linhas que produzem papéis decorativos impregnados de resina, onde a superfície curada não deve ser raspada ou marcada por fricção durante o manuseio. O projeto mecânico deve evitar o contato deslizante entre as chapas, razão pela qual as tolerâncias de alinhamento e transferência são tão importantes quanto a velocidade.
A produção total da linha é determinada pela etapa compartilhada mais lenta e, na maioria das fábricas de papel decorativo, essa etapa é o empilhamento. Um cortador síncrono pode produzir de 25 a 35 folhas por minuto na velocidade normal da linha. Uma equipe de empilhamento manual composta por duas pessoas, mesmo com rotação regular, raramente sustenta mais de 9 a 10 folhas por minuto durante um turno completo. A folga de saída entre o cortador e o empilhador é geralmente maior do que a folga entre qualquer outro par de máquinas consecutivas.
O gráfico de barras compara o rendimento típico de empilhamento para três modos de operação. O empilhamento manual atinge o pico de nove folhas por minuto quando dois trabalhadores experientes alternam regularmente. Um arranjo semiautomático com levantamento assistido atinge cerca de 18 folhas por minuto. Uma estação totalmente automatizada suporta 30 folhas por minuto sem pausas por fadiga ou rotação de turnos. Ao longo de oito horas, esse intervalo equivale a mais de 10.000 folhas por turno numa linha que mantém o cortador totalmente alimentado. A estação de empilhamento deve, portanto, ser dimensionada de acordo com a classificação do cortador e não com o tamanho que dois pares de mãos podem sustentar.
A confiabilidade de uma estação de empilhamento automatizada depende de cinco sistemas mecânicos e de controle que funcionam dentro de um ciclo de tempo apertado. Cada componente tem uma tolerância específica que determina se a estação pode acompanhar o cortador hora após hora sem atolamentos ou danos nas bordas.
| Component | Função | O que verificar |
|---|---|---|
| Transportador de recebimento | Transporta cada folha do cortador até a área de alinhamento a uma velocidade controlada | A faixa de velocidade corresponde à saída do cortador e o material da esteira não risca a folha |
| Dispositivo de alinhamento lateral | Empurra cada folha contra os batentes de referência para criar uma borda consistente | Tolerância de posicionamento dentro de 1 mm e tempo de ciclo inferior a 1,5 segundos |
| Mecanismo de elevação e transferência | Move a folha alinhada para a pilha sem deslizar | Movimento vertical suave e sem arrastar que marcaria a superfície da resina |
| Plataforma de empilhamento | Suporta a pilha crescente e diminui automaticamente | A altura e o peso máximos da pilha correspondem ao tamanho do pacote e ao acesso da empilhadeira |
| Sistema de controle PLC | Coordena a sequência, conta folhas e se comunica com a linha | Compatibilidade com sinais de linha existentes e troca simples de receitas |
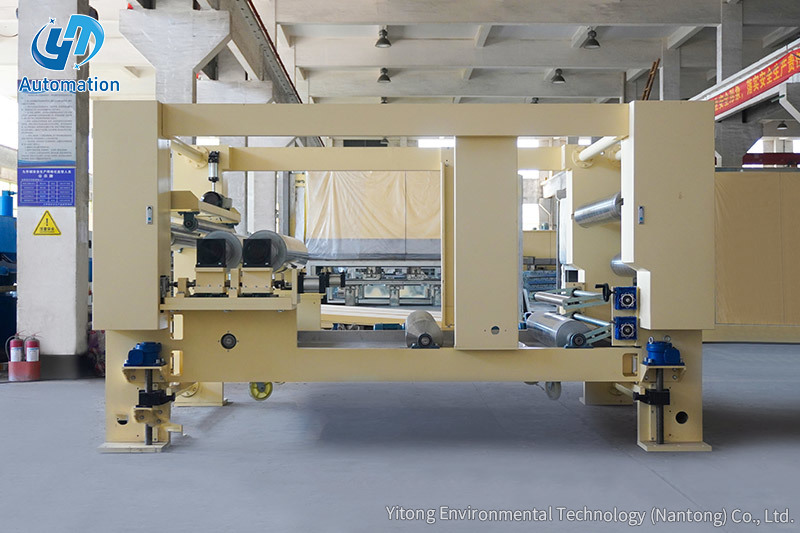
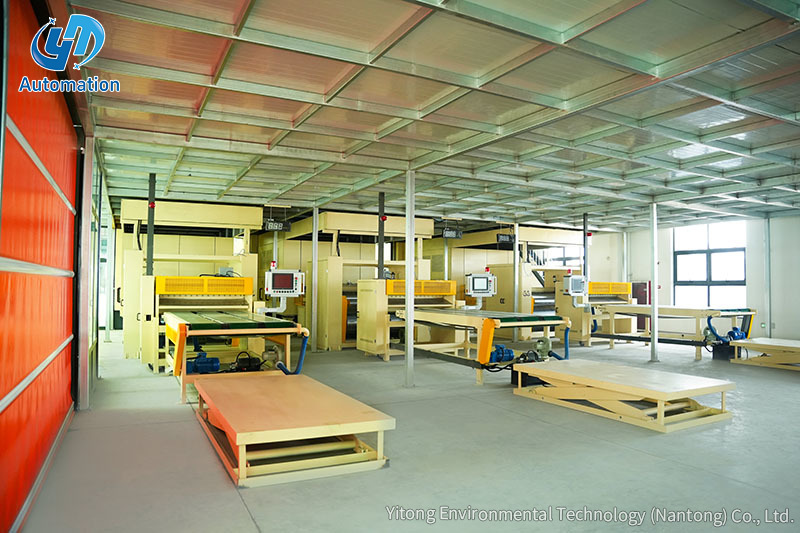
Ao avaliar um fornecedor, solicite por escrito a tolerância de posicionamento, o tempo de ciclo por curso e o peso máximo da pilha. Esses três números decidem se a estação consegue acompanhar o ritmo do seu cortador durante um mês completo de produção. Yitong constrói o plataforma de elevação e empilhamento como uma unidade autônoma, para que possa substituir um ponto de empilhamento manual sem alterar o resto da linha.
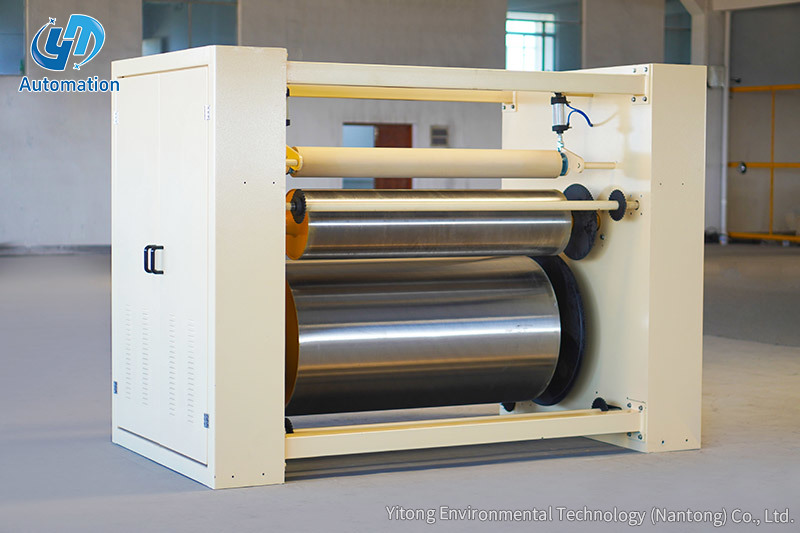
 Plataforma de empilhamento para papel decorativo impregnado com capacidade de elevação de 3 toneladas Esta unidade autônoma de elevação e empilhamento suporta até 3 toneladas, tornando-a uma atualização prática para pontos de empilhamento manual. Ele combina com linhas existentes e suporta o ritmo do cortador, mantendo em mente os critérios de tolerância, tempo de ciclo e peso da pilha. Ver Produto →
A escolha certa depende da estrutura do turno, do volume da chapa e da quantidade de variabilidade que o piso pode tolerar. Uma fábrica com pedidos personalizados curtos pode justificar o empilhamento manual por mais tempo do que uma fábrica com três turnos de formatos padrão. A comparação abaixo é um ponto de partida prático.
| Critério | Manuais | Semiautomático | Estação automatizada |
|---|---|---|---|
| Operadores por turno | 3 | 2 | 1 |
| Taxa de transferência sustentada | 8 a 10 folhas por minuto | 15 a 20 folhas por minuto | 25 a 35 folhas por minuto |
| Consistência de pilha | Depende da operadora | Moderado | Alto e repetível |
| Risco de danos | Levanta-se com fadiga | Moderado | Baixo e estável |
| Investimento inicial | Nenhum | Baixo a médio | Superior |
| Mais adequado para | Tiragens curtas e baixo rendimento | Linhas de volume médio | Produção contínua de alto volume |
O gráfico de linhas mostra como as taxas de danos às chapas evoluem durante um turno de oito horas. A linha laranja representa o empilhamento manual, começando abaixo de um por cento e passando de seis por cento à medida que a fadiga se acumula. A linha azul representa uma estação automatizada, mantendo uma taxa consistente abaixo de meio por cento da primeira à última hora. A tendência crescente na operação manual vem de reações mais lentas e movimentos repetitivos perto do final do turno. Para os produtores que classificam chapas acabadas, esta diferença afeta diretamente a produção de primeira qualidade. A curva de danos geralmente é mais importante do ponto de vista econômico do que a velocidade da linha indicada na placa de identificação.
O gráfico de radar compara o empilhamento manual e automatizado em seis dimensões operacionais. O empilhamento automatizado tem maior pontuação em velocidade, consistência, segurança do operador e eficiência de espaço, porque a estação ocupa um espaço compacto e não precisa de armazenamento temporário ao redor da área de trabalho. O empilhamento manual permanece mais flexível em termos de flexibilidade, uma vez que uma pessoa pode se adaptar a tamanhos de folhas irregulares sem alterar o programa. A facilidade de integração é a única dimensão em que a operação manual parece mais simples, pois não necessita de interface de controle com a fresa. O formato geral explica por que a maioria das novas linhas de papel decorativo especificam uma estação automatizada, mesmo quando a primeira cotação é mais alta. A verdadeira compensação é a disciplina de transição e o planejamento de controle, e não a capacidade mecânica.
Combine a estação com sua faixa real de tamanho de folha e ciclo de empilhamento, não apenas com a velocidade nominal da linha. Uma estação dimensionada para um comprimento máximo de folha de 2.800 mm funcionará mal se o formato mais frequente for 1.400 mm e a receita mudar a cada duas horas. A lista de verificação abaixo cobre os pontos que causam mais problemas após a instalação.
O gráfico de barras verticais compara o número de operadores necessários por turno para três arranjos. Uma estação manual normalmente ocupa três pessoas, duas na pilha e uma alternada na alimentação. Uma estação semiautomática precisa de dois operadores que supervisionem e auxiliem durante as mudanças de formato. Uma estação automatizada funciona com um operador e, em muitas fábricas, essa pessoa também supervisiona o cortador e a área de descarga. Em três turnos, a diferença entre pessoal manual e automatizado é de seis pessoas por dia. Onde é difícil encontrar trabalhadores qualificados, esta lacuna de pessoal muitas vezes decide o investimento.
A maioria dos problemas com estações de empilhamento automatizadas aparecem após a instalação, e não durante a discussão de vendas. Os seguintes erros surgem repetidamente em linhas de papel decorativo e podem ser evitados com especificações mais rigorosas.
Outro problema frequente é comprar uma estação com aresta de referência errada para o layout existente. Confirme o lado do operador, o lado da descarga e a folga de manutenção antes que o desenho final seja aprovado.
Uma estação de empilhamento automatizada é um dos investimentos mais rápidos em uma linha de papel decorativo porque remove os gargalos mais comuns sem alterar a química a montante ou o perfil de secagem. Para as usinas que estão avaliando suas opções, começar com uma plataforma de empilhamento e depois expandir para uma linha completa costuma ser o caminho de menor risco. Yitong's capacidade de fábrica abrange tanto a estação autônoma quanto a linha completa de impregnação, com um registro acumulado de mais de 1.000 casos de projetos. Uma estação que corresponda ao cortador, à faixa de formato de folha e à estrutura de turno protegerá a produção da linha pela qual as máquinas anteriores já pagaram.
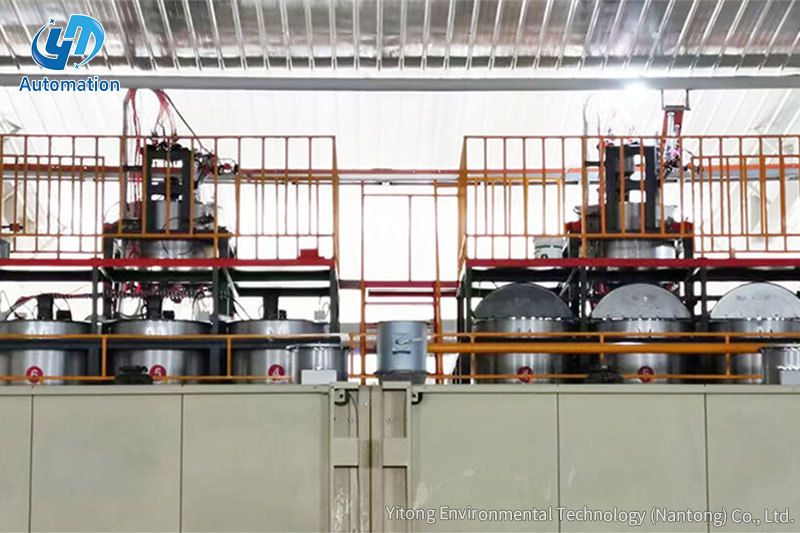
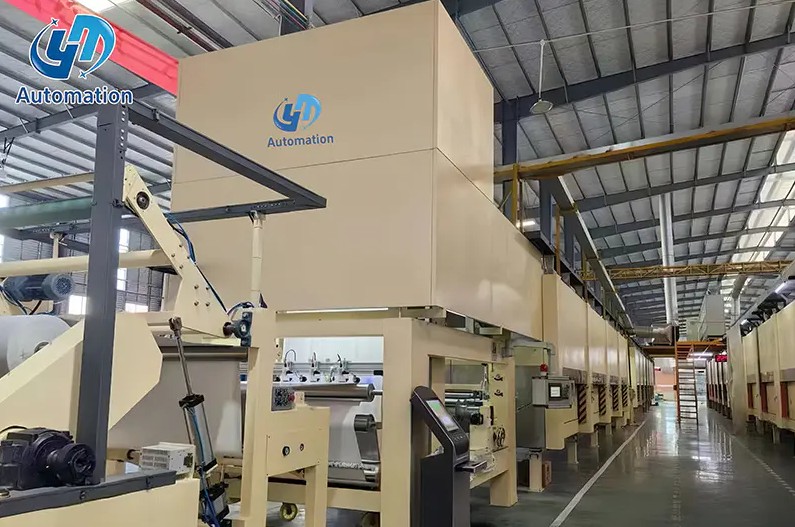
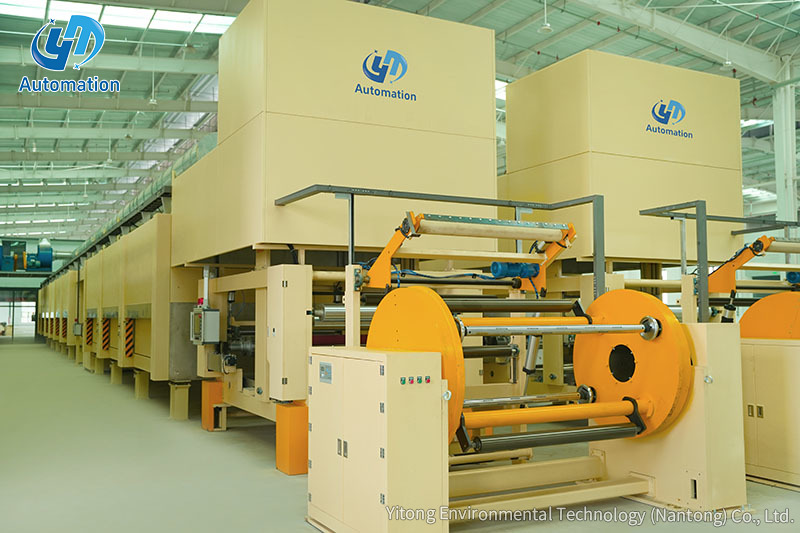 Linha de impregnação de um estágio para produção de papel melamínico Esta linha horizontal de impregnação e secagem cobre o desenrolamento através do empilhamento por elevação e oferece economia de energia através de um motor de ímã permanente e recuperação de calor. É adequado para placas melamínicas de alta pressão, especialmente papéis de camada inferior, com revestimento uniforme. Ver Produto →
Contate-nos
Produtos recomendados
Vamos entrar
Tocar
Yitong Environmental Technology (Nantong) Co., Ltd é um fabricante especializado em equipamentos de impregnação.
Conversamos
Contate-nos
Phone: +86-19555016088
Email: [email protected]
Add:Sul da Estrada Haiyan, Oeste da Estrada Nanhai, Zona de Demonstração de Desenvolvimento Conjunto Rio Yangtze da Baía de Tongzhou, Jiangsu, China