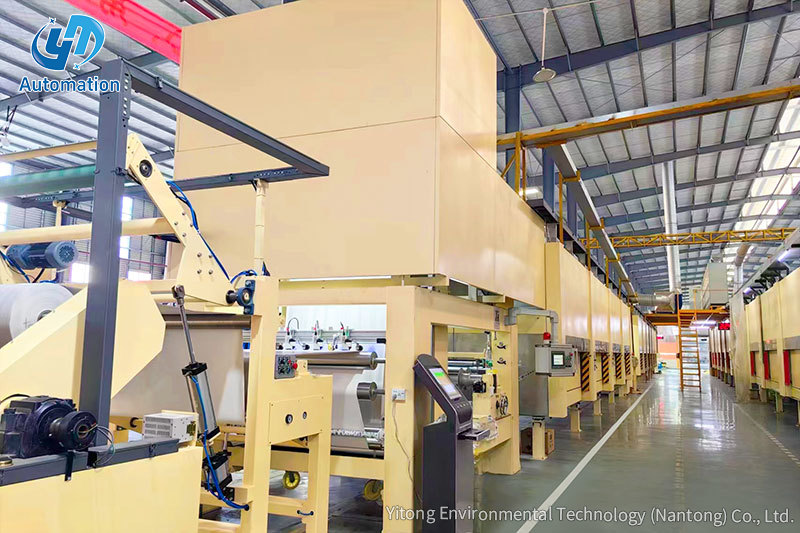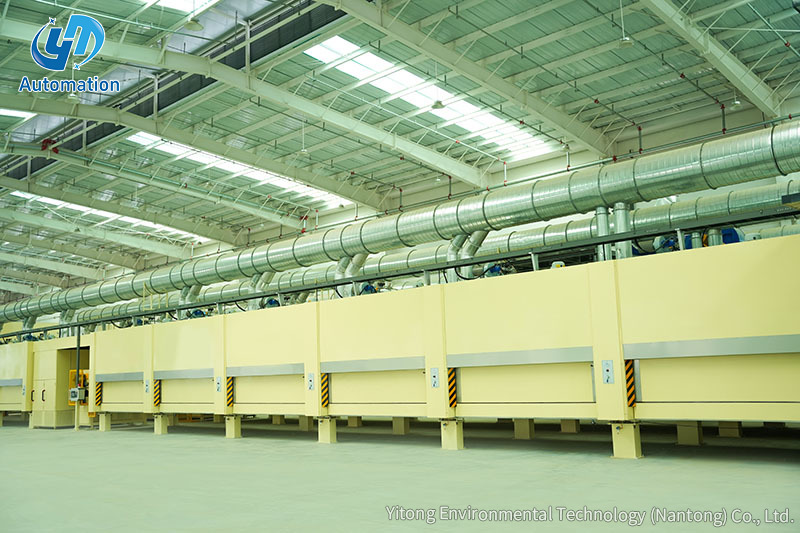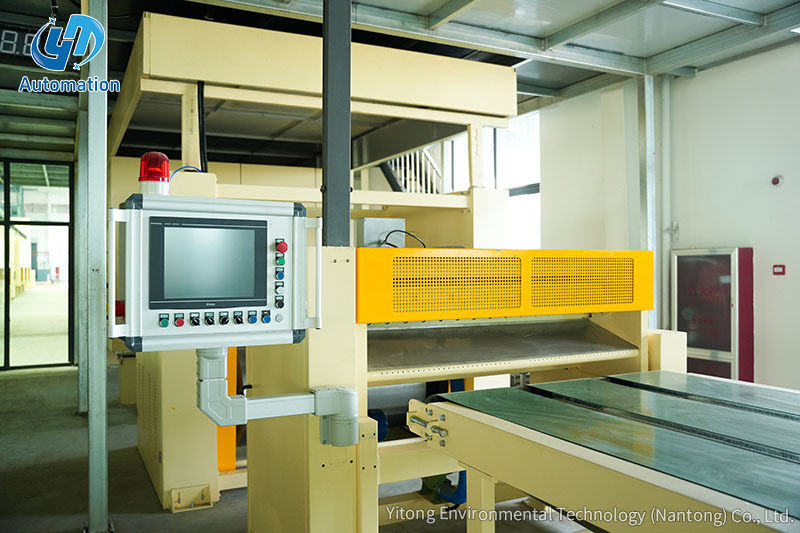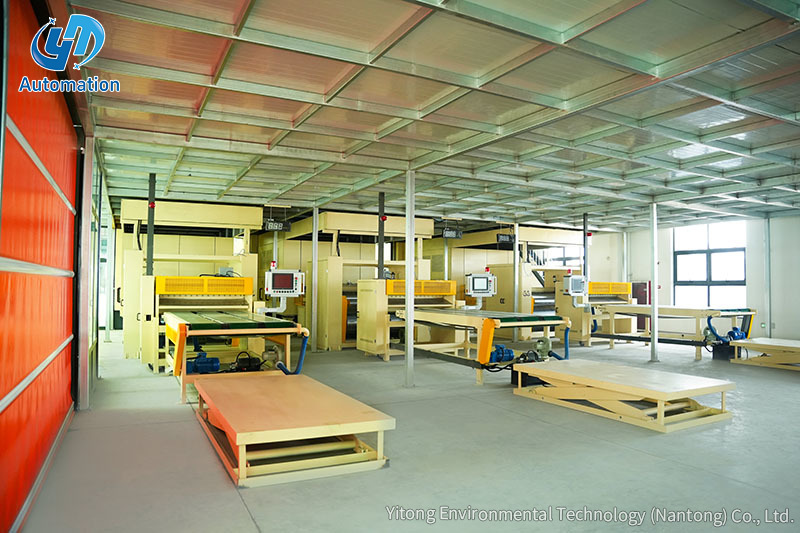
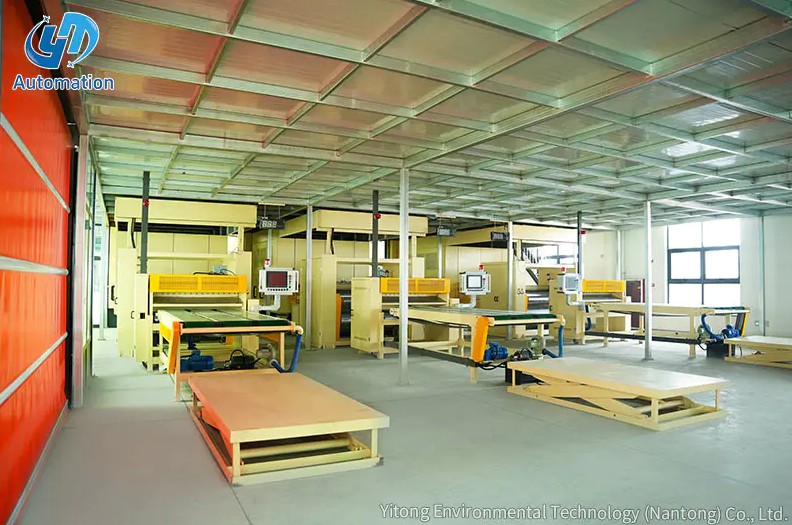
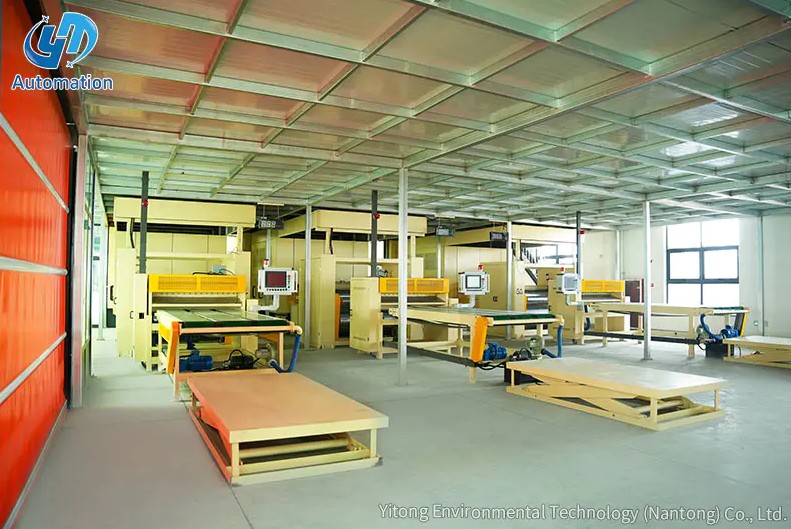
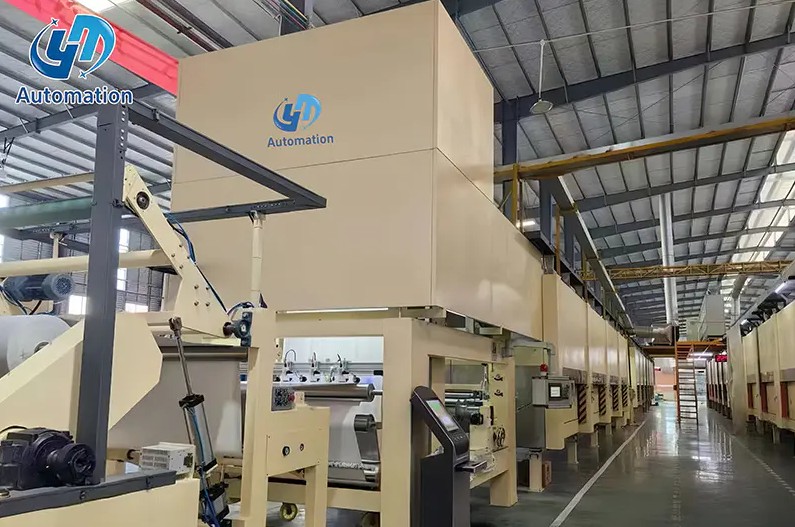
Imagine uma linha de impregnação de alta velocidade funcionando continuamente por dois turnos. A bobina desenrolada se esvazia, o papel fica saturado e revestido e os fornos de secagem fazem seu trabalho. Em seguida, a folha acabada chega ao final da linha, onde uma pilha deve ser formada de forma rápida, uniforme e sem danos nas bordas. Este é o momento em que um sistema de empilhamento automatizado decide se toda a linha pode manter a produção prometida.
A conclusão é simples: a automação deve ser avaliada quando a velocidade da linha excede o ritmo confortável do manuseio manual, porque o desalinhamento da pilha e o levantamento repetitivo são fontes comuns de perdas posteriores de produção. As seções abaixo cobrem a sequência de trabalho, escolhas de componentes, indicadores de desempenho e considerações de integração. Cada seção utiliza dados típicos de produção para tornar a comparação mais concreta.
Um sistema de empilhamento automatizado é uma unidade programável que recebe painéis ou folhas de um transportador de alimentação e os coloca em uma pilha, palete ou magazine organizado. Pode ser uma estrutura de pórtico com elevadores a vácuo, um robô de coluna única com pinça ou uma plataforma de elevação que coopera com um transportador. O ponto comum é que a sequência é controlada por um PLC ou controlador industrial, não por um operador. O sistema utiliza sensores para detectar o material, um mecanismo de posicionamento para movê-lo e um controlador para coordenar o movimento com a linha a montante. Estes sistemas são utilizados sempre que os produtos planos devem ser empilhados rapidamente sem danificar a sua superfície.
A sequência operacional segue o mesmo padrão lógico em quase todas as máquinas. Um sensor na alimentação detecta a borda principal e a largura da folha. O controlador então calcula a posição alvo com base no padrão de pilha predefinido. O sistema de vácuo ou pinça levanta a folha e o eixo móvel a transporta até o ponto de queda. O padrão é mantido ajustando o ponto de depósito para cada ciclo. Finalmente, a medição da altura da pilha é verificada após um número predefinido de peças.
O momento é crítico. Se o controlador esperar muito entre os ciclos, a linha upstream para. Se se mover muito rápido, a folha pode balançar e cair deslocada. É por isso que a rigidez do quadro, a área de aderência e o perfil de aceleração são tão importantes quanto a velocidade máxima.
Diferentes velocidades de linha, tamanhos de painel e layouts de piso levam a diferentes configurações. A escolha certa não é uma questão de preferência de marca, mas sim de qual layout cinemático oferece o ciclo mais curto com custo aceitável. A tabela abaixo compara os tipos mais comuns encontrados nas linhas de processamento de cartão e papel.
| Tipo de sistema | Movimento do Eixo Principal | Aplicação Típica | Intervalo de tempo de ciclo |
|---|---|---|---|
| Empilhador de painéis tipo pórtico | Eixos aéreos X e Z | Painéis largos, placas para móveis | 12-18s por ciclo |
| Paletizador robótico de coluna única | Braço giratório com pinça | Espaços compactos e padrões variados | 15-25s por ciclo |
| Plataforma de elevação e empilhamento | Elevador vertical mais transportador | Pilhas de papel decorativo, linhas de impregnação | 20-35s por ciclo |
| Empilhador baseado em transportador | Transferência horizontal com tremonha de pilha | Folhas leves e linhas contínuas | 25-45s por ciclo |
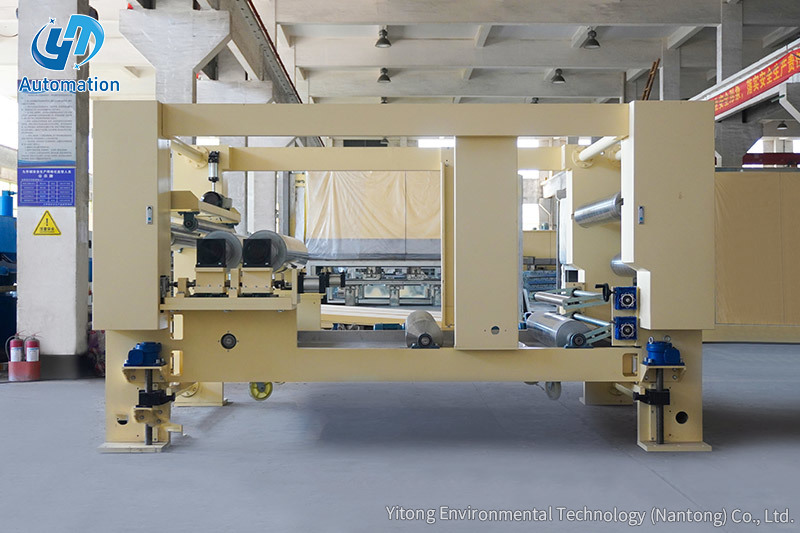
 Plataforma de empilhamento com capacidade de 3 toneladas para linhas de papel decorativo Este empilhador tipo plataforma é apresentado como uma escolha prática para linhas de papel decorativo, oferecendo uma capacidade de elevação de 3 toneladas que suporta uma integração mais simples com sistemas de produção existentes controlados por PLC. Ver Produto →
Ao comparar os tipos, a velocidade nominal é apenas um ponto de partida. O tempo real do ciclo depende do peso da folha, da confiabilidade da aderência e da rapidez com que o PLC pode se comunicar com o secador ou cortador a montante. Um empilhador tipo plataforma muitas vezes se torna a primeira escolha para papel decorativo porque é mais simples de integrar. Se a gama de produtos posteriormente mudar para placas maiores, um sistema de pórtico poderá se tornar uma melhor opção a longo prazo.
Depois de conhecer o padrão de movimento, o próximo passo é comparar números em vez de catalogar fotos. Três métricas têm o efeito mais forte na produtividade: tempo de ciclo por folha, qualidade da pilha em altura total e quantidade de atenção necessária do operador. O gráfico abaixo mostra o desempenho indexado típico quando um empilhador automatizado tipo pórtico substitui o empilhamento manual em uma linha contínua.
Os valores indexados são baseados em observações reais da produção. O empilhamento manual é definido como 100 como linha de base comum. O empilhamento automatizado normalmente atinge 140 ou mais para velocidade de processamento. A qualidade da pilha melhora porque cada ciclo usa as mesmas coordenadas e pressão. Mesmo na eficiência da mão de obra, a linha automatizada pode funcionar com um operador em vez de vários. Isto não significa que todas as máquinas fornecerão estes números, mas mostram o tipo de lacuna que um sistema bem integrado pode criar.
Um único instantâneo do desempenho é útil, mas a tendência de uma mudança é mais importante. O empilhamento manual tende a diminuir após a terceira hora, especialmente com peças de peso elevado. Um sistema automatizado mantém uma curva de produção quase plana. O gráfico de linhas abaixo compara o número de folhas empilhadas por hora no final de cada hora em um turno típico de oito horas.
O gráfico de linhas ilustra um padrão familiar. A linha automatizada permanece entre 44 e 47 ciclos por hora durante todo o turno. A linha manual começa em 38 ciclos, mas cai abaixo de 30 após a quarta hora. Fadiga, pausas para lanches e pressão para manter o ritmo contribuem para a curva. Para uma operação em dois turnos, o intervalo acumulado chega a cerca de 80 folhas por linha. É por isso que as declarações de rendimento baseadas em testes curtos geralmente superestimam o desempenho manual.
A próxima comparação concentra-se no tempo médio de ciclo por pilha. Um ciclo mais curto dá à linha uma margem maior quando a produção do secador aumenta. O gráfico de barras abaixo compara o empilhamento manual, uma plataforma elevatória, um paletizador de coluna única e um empilhador pórtico sob dimensões de chapa semelhantes.
As barras verticais mostram o tempo de ciclo em segundos por pilha. O manuseio manual leva aproximadamente 45 segundos porque o operador deve alinhar, deslocar e parar entre as folhas. Uma plataforma elevatória reduz esse tempo para cerca de 28 segundos, auxiliando o movimento vertical. Os paletizadores de coluna única melhoram o valor para 22 segundos, enquanto os sistemas do tipo pórtico atingem 18 segundos em condições favoráveis. A desvantagem é que máquinas mais rápidas geralmente ocupam uma área maior e investem mais. A seleção do sistema certo depende de quantos segundos realmente valem a pena economizar no custo de produção.
O melhor sistema de empilhamento nem sempre é o mais rápido. Se a linha funcionar em velocidade moderada e a fábrica tiver espaço limitado, uma plataforma de elevação compacta poderá fornecer a produção necessária com menor risco de instalação. Se a linha de produtos incluir placas grandes e padrões de pilha complexos, um empilhador de pórtico oferece mais flexibilidade. O gráfico de radar abaixo compara duas opções comuns em cinco critérios de seleção: esforço de integração, capacidade de carga útil, flexibilidade, eficiência de espaço e custo. Uma pontuação mais alta significa que a opção é mais fácil ou mais forte nessa dimensão.
O gráfico do radar revela por que não existe um vencedor universal. A plataforma elevatória tem pontuações muito altas em termos de integração e custo, tornando-a uma escolha segura para linhas de impregnação existentes. O empilhador de pórtico ganha em capacidade de carga útil e flexibilidade, o que é importante quando os tamanhos dos painéis mudam com frequência. A eficiência de espaço é próxima porque ambos os formatos requerem uma zona de saída. Em termos práticos, a decisão deve começar com a variedade de tamanhos de chapa e altura livre disponível. Depois que essas restrições são claras, as contas geralmente resolvem a discussão rapidamente.
Um sistema de empilhamento automatizado pode ser planejado como parte de uma nova linha ou adaptado em uma já existente. O caminho mais fácil é selecionar equipamentos que correspondam à altura do transportador e aos sinais de controle de sua linha atual. Unidades como uma plataforma de elevação e empilhamento adaptam-se bem após a saída de uma seção de secagem ou corte, porque substituem a posição manual do palete por um curso vertical controlado. Para afastar a pilha acabada, uma plataforma transportadora pode ser conectada ao controlador de linha. Quando a sequência é gerenciada por um PLC, o empilhador se torna mais um eixo do processo de produção e não uma máquina independente. Com menos intervenção manual, toda a linha atinge um ritmo mais consistente.
Os equipamentos upstream influenciam a qualidade da pilha mais do que a maioria dos compradores espera. Se o trator ou a unidade de alimentação criarem uma pequena variação de velocidade, as bordas da pilha não permanecerão niveladas. O projeto do transportador de alimentação, o comprimento de corte e a área de preensão precisam ser discutidos com o fornecedor do equipamento. Você pode revisar uma discussão detalhada sobre como as unidades de tração afetam a eficiência geral em nosso análise de eficiência do trator . A mesma lógica se aplica ao plataforma transportadora que leva embora a pilha finalizada. Um conjunto adequado de componentes é o que separa uma linha rápida de uma linha suave.
Um sistema de empilhamento automatizado é um investimento lógico quando o manuseio manual limita a capacidade de uma linha de produção. Comece medindo o tempo de ciclo atual, a qualidade da pilha e o custo do operador. Em seguida, compare os tipos e os dados de desempenho abordados neste guia. O equipamento deve ser selecionado para se adequar às dimensões reais do painel, ao espaço disponível e à arquitetura de controle de sua linha. Quando esses pontos estão alinhados, a automação se paga por meio de maior produtividade, melhor alinhamento da pilha e menor pressão de mão de obra.
Contate-nos
Produtos recomendados
Vamos entrar
Tocar
Yitong Environmental Technology (Nantong) Co., Ltd é um fabricante especializado em equipamentos de impregnação.
Conversamos
Contate-nos
Phone: +86-19555016088
Email: [email protected]
Add:Sul da Estrada Haiyan, Oeste da Estrada Nanhai, Zona de Demonstração de Desenvolvimento Conjunto Rio Yangtze da Baía de Tongzhou, Jiangsu, China